废机油裂解催化剂 工业化工领域的绿色转型关键
引言
随着全球工业化进程加速,废机油等危险废物的处理成为环保与资源循环利用的焦点。废机油裂解技术通过热化学转化,将废机油重新变为燃料油、燃气和炭黑,实现了能源的再生。而这一过程的核心——废机油裂解催化剂,正成为工业化工催化剂领域的研究与应用热点。本文将深入探讨废机油裂解催化剂的分类、工作原理、性能要求及工业应用前景。
一、废机油裂解催化剂概述
1.1 什么是废机油裂解催化剂
废机油裂解催化剂是一类能够加速废机油中长链烃类分子断键、脱杂原子(如硫、氮、氧)及芳构化等反应的物质。它显著降低了裂解反应所需的活化能,使反应在较低温度(通常300-500℃)下高效进行,同时提高目标产物(如轻质燃料油)的收率和品质。
1.2 在工业化工中的定位
作为工业化工催化剂的一个细分分支,废机油裂解催化剂兼具环保催化剂与资源化催化剂的双重属性。它不同于石油炼制中的常规裂解催化剂(如FCC催化剂),需应对废机油中复杂的污染物(重金属、添加剂、水份、氧化产物),因此对催化剂的抗中毒能力、选择性和稳定性提出了更高要求。
二、催化剂的分类与典型代表
2.1 按活性组分分类
| 类型 | 典型代表 | 特点 | 适用场景 |
|------|----------|------|----------|
| 分子筛催化剂 | ZSM-5、Y型、β沸石 | 强酸性、择形催化、高裂解活性 | 高产轻质芳烃和汽油馏分 |
| 金属氧化物催化剂 | Al₂O₃、SiO₂-Al₂O₃、ZnO | 酸性适中、成本低、抗积碳较好 | 中等温度裂解,产物以柴油馏分为主 |
| 负载型金属催化剂 | Ni/Al₂O₃、Mo/Al₂O₃、Co-Mo/Al₂O₃ | 加氢脱硫/脱氮能力强 | 需同步脱杂原子,提高油品品质 |
| 废催化剂再生利用 | 废FCC催化剂、废加氢催化剂 | 以废治废,成本极低 | 对产物精度要求不高的粗放裂解 |
| 复合催化剂 | 分子筛+金属氧化物+助剂 | 协同效应,性能可调 | 工业化连续装置的主流选择 |
2.2 工业常用品牌与形态
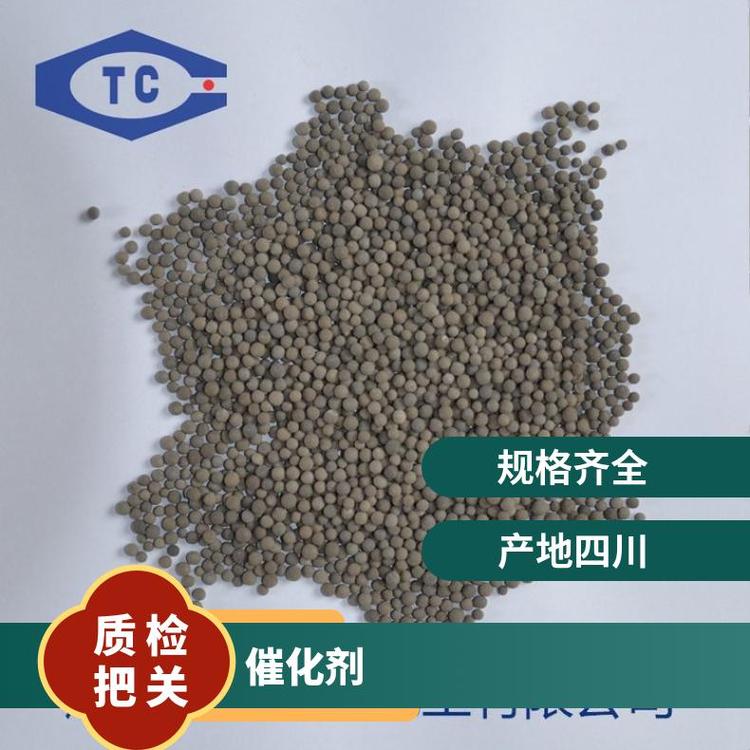
工业上常用的废机油裂解催化剂多为条形、球形或微球状,以满足固定床、流化床或移动床反应器的要求。国内代表产品包括:
- 华邦催化 HB系列废油裂解专用催化剂
- 天一科技 TY-系列分子筛基催化剂
- 中石化 开发的废润滑油裂解改质催化剂
三、催化裂解原理与反应路径
废机油裂解催化剂的核心作用遵循正碳离子机理:
1. 吸附与活化:废机油大分子在催化剂酸性位点上吸附,C-C键极化
ggg2. 断链裂解:长链烷烃、环烷烃断键生成短链烯烃和烷烃
- 脱杂原子:硫化物、氮化物在催化剂表面发生氢转移或加氢脱除,生成H₂S、NH₃等
- 芳构化与异构化:烯烃在分子筛孔道内环化、脱氢生成芳烃,提高辛烷值
- 积碳与再生:副反应生成的焦炭覆盖活性位,需通过烧焦再生恢复活性
值得注意的是,废机油中的重金属(Pb、Fe、Cu、Zn)会沉积在催化剂表面,导致永久性中毒。因此,工业装置常设置预处理单元(如离心、吸附、蒸馏)以延长催化剂寿命。
四、工业催化剂的关键性能指标
| 指标 | 要求 | 测试方法 |
|------|------|----------|
| 裂解转化率 | ≥85% | 热重分析、微型反应器 |
| 液体收率 | ≥75%(以废机油计) | 蒸馏曲线模拟 |
| 硫含量 | ≤0.1%(加氢型) | 紫外荧光法 |
| 抗积碳周期 | ≥500小时(连续装置) | 工业侧线试验 |
| 机械强度 | ≥100 N/cm(条形) | 颗粒强度仪 |
| 再生次数 | ≥20次 | 循环烧焦测试 |
| 重金属容忍度 | ≥500 ppm | 模拟污染油测试 |
五、工业化应用现状
5.1 国内典型工艺
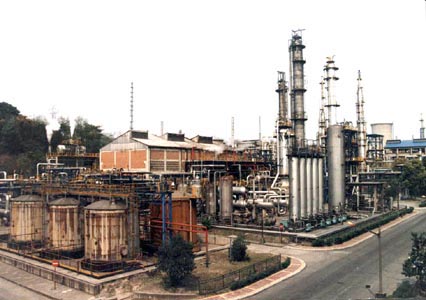
目前国内废机油裂解工业化装置多采用催化裂解-蒸馏联合工艺:
原料预处理 → 催化裂解反应器(固定床/流化床)→ 分馏塔 → 燃料油精制
其中催化剂装填量根据处理规模从几十公斤到数吨不等。以年处理1万吨废机油的装置为例,催化剂初装量约2-5吨,年补充量约0.5-1吨。
5.2 应用案例
- 山东某环保企业:采用ZSM-5基催化剂,在380℃、常压下裂解废机油,液体收率达82%,其中汽油馏分占45%,柴油馏分占40%。
- 江苏某石化园区:使用Ni-Mo/Al₂O₃加氢裂解催化剂,产物硫含量降至50 ppm以下,可作为船用燃料油调和组分。
- 广东某废油再生厂:利用废FCC催化剂进行裂解,虽液体收率仅70%,但催化剂成本几乎为零,经济效益显著。
5.3 面临的挑战
- 重金属中毒:废机油来源混杂,铅、铁等金属沉积导致催化剂失活快
- 积碳严重:废机油中胶质、沥青质含量高,生焦率高
- 产物品质波动:不同批次废机油组成差异大,催化剂适应性需提升
- 催化剂成本:高性能分子筛催化剂价格较高,中小企业难以承受
- 二次污染:废催化剂属于危废,处置成本高
六、技术发展趋势
6.1 抗中毒催化剂开发
- 核壳结构:在活性位点外包裹多孔SiO₂层,阻挡重金属大分子
- 介孔分子筛:MCM-41、SBA-15等扩大孔径,容留金属沉积
- 自修复催化剂:引入可迁移的金属组分,在线补充活性位
6.2 绿色低成本制备
- 利用工业废渣(粉煤灰、赤泥)合成催化剂载体
- 开发低温裂解催化剂,降低能耗
- 生物质基催化剂探索,实现完全可再生
6.3 智能化与数字化
- 基于AI的催化剂配方优化
- 反应器-催化剂-工艺参数的数字孪生
- 在线监测催化剂活性,实现按需再生
6.4 废催化剂资源化
废裂解催化剂中含有V、Ni、Mo等金属,可通过湿法冶金回收,实现“催化剂-废油-金属”全链条循环。
七、结论
废机油裂解催化剂作为工业化工催化剂领域的重要分支,正从简单的“加速反应”向“精准调控、抗毒长效、绿色循环”的方向演进。面对废机油复杂的组成和严格的环保要求,未来的催化剂需在活性、选择性与稳定性之间取得更优平衡。对于工业用户而言,选择匹配的催化剂并配套预处理和再生工艺,是实现废机油高值化利用的关键。随着材料科学和智能制造的突破,废机油裂解催化剂有望成为循环经济中连接“危废”与“能源”的桥梁。
参考资料
[1] 王振宇, 李华. 废润滑油催化裂解催化剂研究进展[J]. 化工进展, 2022, 41(3): 1245-1256.
[2] 张明, 陈晓东. 工业废油再生技术及催化剂应用[M]. 北京: 化学工业出版社, 2021.
[3] ASTM D6348-12, Standard Test Method for Determination of Gaseous Compounds by Extractive Direct Interface Fourier Transform Infrared Spectroscopy.
[4] 中国物资再生协会. 2024年中国废矿物油再生产业发展报告[R]. 2024.
[5] Industrial Catalysis for Waste Oil Upgrading, Catalysis Today, 2023, 415: 113876.
如若转载,请注明出处:http://www.hbsxchj.com/product/55.html
更新时间:2026-10-22 19:07:52