橡胶助剂促进剂M溶液对夹衬胶蝶阀密封材料耐老化与耐用性能研究
引言
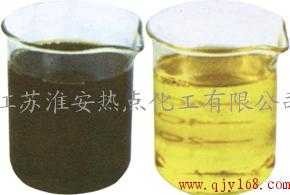
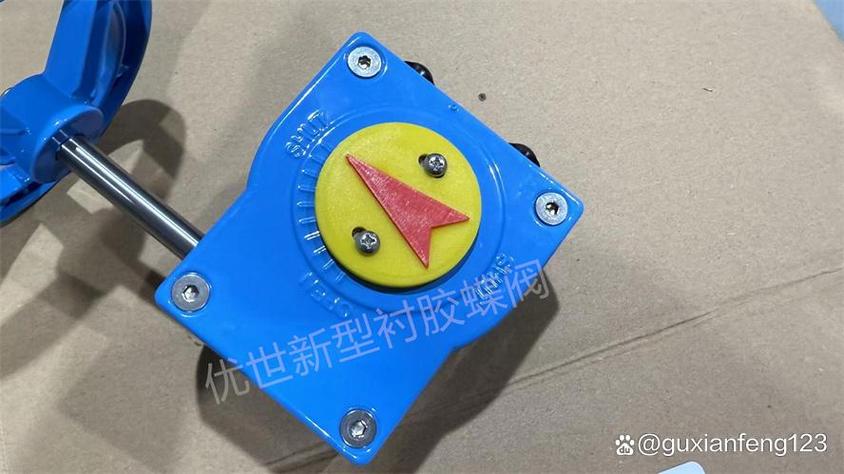
在橡胶化工行业中,促进剂M(2-巯基苯并噻唑)是噻唑类促进剂中最基础、应用最广泛的品种之一,常以溶液形式参与橡胶硫化体系。工业生产中,促进剂M溶液具有弱酸性、含硫活性基团及一定极性,其输送与控制环节大量使用对夹衬胶蝶阀。阀门密封材料的耐老化与耐用性能直接关系到设备寿命、生产安全和介质洁净度控制水平。本文围绕促进剂M溶液工况下对夹衬胶蝶阀密封材料的失效机理、材料选择与性能提升展开分析,并结合工业化工催化剂应用场景提出选型与维护建议。
促进剂M溶液的介质特性及其对密封材料的挑战
促进剂M溶液的主要成分为2-巯基苯并噻唑,分子中含有活性巯基(—SH)和苯并噻唑环,对橡胶弹性体具有明显的化学侵蚀与加速老化作用。其介质特点可归纳为:弱酸性带来的水解-氧化协同作用;巯基与橡胶不饱和双键发生的交联或断链反应;溶液中残留的硫化物与金属离子形成的催化氧化效应;以及工业过程中不可避免的温度波动与机械振动。上述因素共同造成衬胶蝶阀密封面溶胀、硬化、龟裂和压缩永久变形增大,进而导致密封失效与频繁更换。
密封材料老化的关键机理
在促进剂M溶液环境中,橡胶密封材料老化主要经历三个阶段。第一阶段为介质渗透与溶胀,溶液中的小分子向橡胶网络扩散,破坏填料-橡胶界面结合,使体积膨胀、硬度下降。第二阶段为化学老化,巯基化合物在弱酸及金属离子催化下产生活性自由基,攻击橡胶主链双键,引发氧化断链与过度交联并存的结构劣化。第三阶段为力学疲劳老化,蝶阀反复启闭产生的剪切与挤压作用叠加化学侵蚀,形成表面龟裂并向内部扩展,最终丧失回弹与密封能力。可见,耐老化性能本质上是抗溶胀、抗氧化与抗动态疲劳能力的综合体现。
材料选择与性能对比
针对促进剂M溶液工况,对夹衬胶蝶阀常用密封与衬里材料包括天然橡胶、丁腈橡胶(NBR)、氯丁橡胶(CR)、三元乙丙橡胶(EPDM)及氟橡胶(FKM)等。天然橡胶耐酸碱性一般,在巯基介质中易发生氧化断链,不推荐长期使用;丁腈橡胶耐油与耐磨性较好,但对极性含硫介质的耐受有限;氯丁橡胶耐候与耐化学性较优,综合成本适中,适用于中等浓度促进剂M溶液;三元乙丙橡胶耐老化与耐水性能突出,但在芳烃类溶剂中溶胀明显,需结合溶液溶剂体系评估;氟橡胶耐化学介质与耐高温性能最佳,适用于高浓度、高温及催化剂协同作用的苛刻工况,但成本较高。工程选型应依据促进剂M浓度、溶剂类型、工作温度与启闭频次构建材料兼容性矩阵,优先选择经介质浸泡试验验证的低溶胀、高回弹配方。
工业化工催化剂场景下的协同老化效应
在橡胶助剂合成与工业化工催化反应体系中,促进剂M溶液常与催化组分、含金属离子助剂共存。铁、铜等变价金属离子会催化巯基化合物的氧化反应,生成活性硫自由基与过氧化物,显著加速密封材料老化。反应放热与催化剂带来的局部温升会进一步降低橡胶材料的活化能屏障。因此,在实际工业装置中应关注金属离子污染控制,选用抗催化氧化配方(如添加防老剂MB、抗氧剂体系)的衬胶材料,并在阀门结构上避免介质滞留死角,减少催化剂的局部富集。
结构设计与维护措施
提升对夹衬胶蝶阀耐用性需材料与结构并重。密封面宜采用整体衬胶或复合衬里结构,避免接缝处优先老化;阀座几何形状应优化压缩比,使蝶板启闭过程中的应力分布均匀;阀杆与轴承部位采取隔离密封,防止介质沿轴向上窜。维护方面,建议建立基于介质取样与材料性能检测的预防性维护制度,定期检测密封面硬度变化、体积膨胀率及外观裂纹;对高浓度促进剂M溶液工况适当缩短检修周期;停机时排空并冲洗阀门内腔,减少介质长期浸泡。
结论与展望
促进剂M溶液对夹衬胶蝶阀密封材料的耐老化与耐用性能是橡胶化工装置长周期运行的重要保障。材料层面应优先选用耐化学与耐动态疲劳兼具的弹性体配方,辅以抗催化氧化助剂体系;系统层面应控制金属离子污染,并优化阀门衬里结构与维护策略。面向工业化工催化剂条件下更严格的介质兼容性要求,建议开展加速老化与介质浸泡联合试验,建立寿命预测模型,为促进步M溶液输送系统的阀门选型与维护提供定量依据,推动衬胶蝶阀密封材料向长寿命、低泄漏与高可靠性方向发展。
如若转载,请注明出处:http://www.hbsxchj.com/product/49.html
更新时间:2026-10-24 02:42:29